Theo từng ngành, tiêu chuẩn và quy mô, chúng tôi giới thiệu ví dụ một công ty giả định tìm tài liệu, soạn tài liệu hệ thống quản lý, lập hồ sơ vận hành và đào tạo tại hiện trường bằng các tính năng eiso.
Mỗi ngày một góc nhìn khác (12 góc nhìn). Tìm căn cứ bằng thu thập thông tin · xây dựng hệ thống tài liệu lần đầu · soạn một quy trình · nâng chất lượng bằng lời nhắc và tài liệu tham chiếu · biểu mẫu liên quan và ví dụ điền · hoàn thiện theo kết quả kiểm tra · hợp nhất tài liệu theo tiêu chuẩn · sửa tài liệu theo bản sửa đổi · vận hành một năm bằng 20 bước (mỗi nhánh) · khắc phục sự không phù hợp · tài liệu đào tạo phổ biến tài liệu · từ xây dựng đến vận hành.
Mỗi bài có phần đã nhập gì vào từng ô, xem trước kết quả, mẹo để có kết quả tốt hơn và «Hãy tự kiểm tra công ty của bạn» để quý vị làm theo ngay. Có thể lọc theo tiêu chuẩn, quy mô bên dưới.
- Ví dụ do AI soạn dựa trên vấn đề trong ngày (lịch sửa đổi tiêu chuẩn, ngày kỷ niệm, chủ đề theo ngày trong tuần) và tài liệu hệ thống quản lý do Agent tổng hợp, sau đó người phụ trách Agent kiểm tra rồi mới đăng.
- Tên công ty và tên người là tên giả định (dạng Nguyễn Văn A) và không liên quan đến công ty hay cuộc đánh giá chứng nhận thực tế nào. Các con số chỉ là ví dụ; hãy đối chiếu điều khoản tiêu chuẩn và quy định pháp luật với bản gốc.
- Agent soạn tài liệu bằng AI AX và không bảo đảm kết quả chứng nhận. Phát triển tài liệu đến mức đạt chứng nhận là vai trò của quý công ty. Tài liệu trong ví dụ được mô tả là do chính công ty tạo bằng tính năng eiso, rồi tự xem xét và phê duyệt.
- Nên bắt đầu từ Hướng dẫn xây dựng hệ thống quản lý và Hướng dẫn vận hành hệ thống quản lý; xem hình thức kết quả tại Ví dụ xây dựng hệ thống quản lý · ví dụ 20 bước vận hành (hai nhánh).
Công ty Hanbit Autotech (giả định): IATF 16949 PFMEA → kế hoạch kiểm soát → MSA → SPC → 8D, khắc phục mòn dụng cụ ở lỗ bu lông trong một vòng
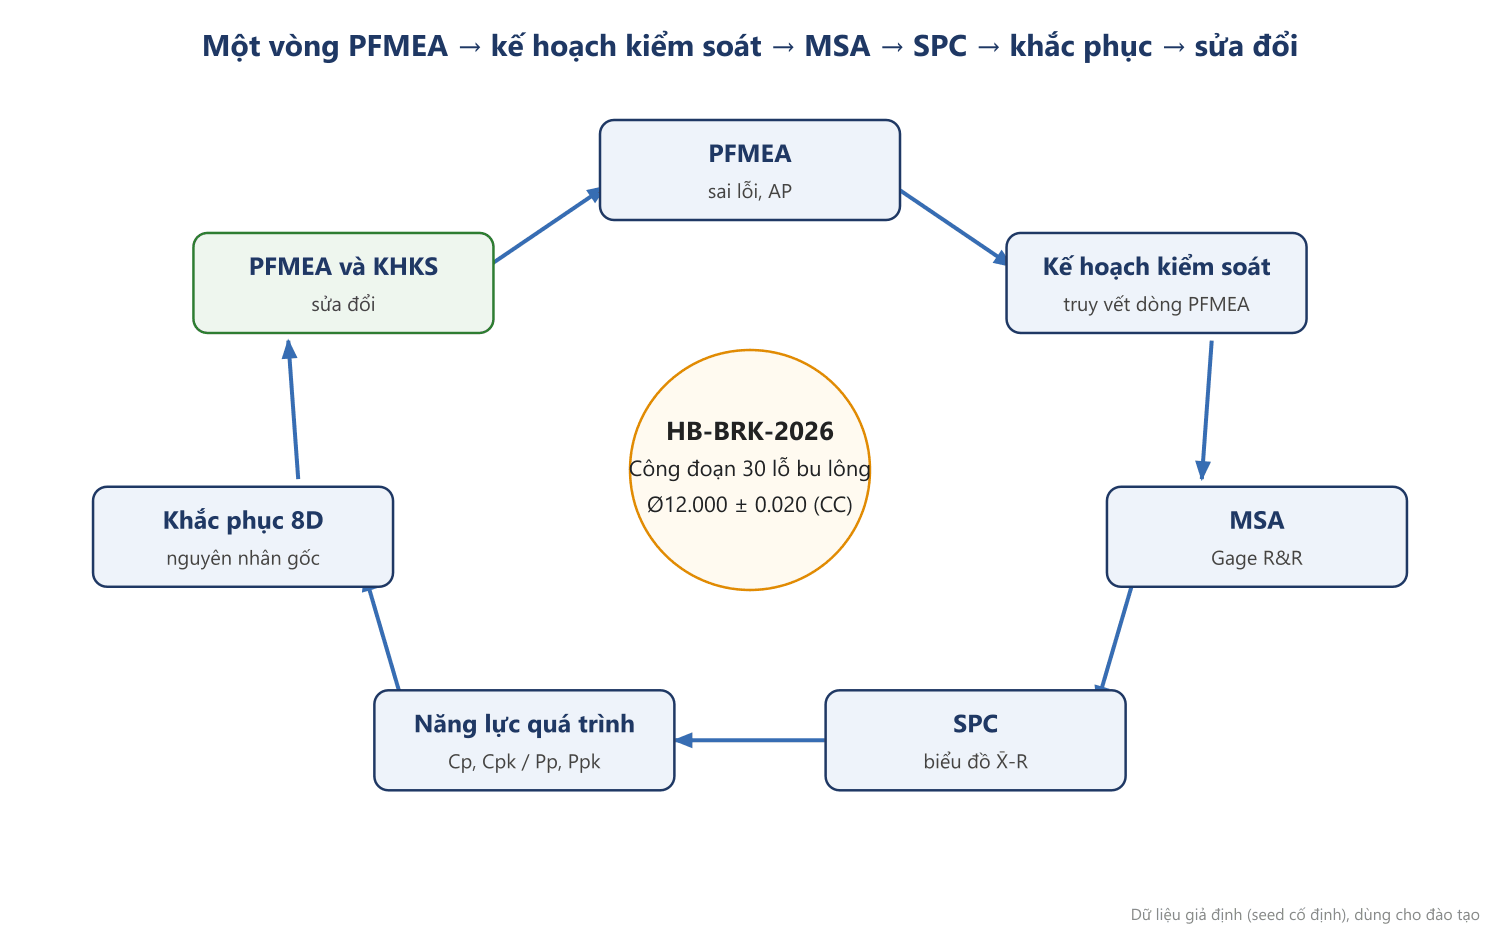
Công ty nối PFMEA và kế hoạch kiểm soát của lỗ bu lông (CC) trên giá đỡ kẹp phanh bằng cùng một mã, xác nhận phép đo bằng MSA (%GRR 5.68%), phát hiện xu hướng mòn dụng cụ trên biểu đồ X̄-R và khắc phục bằng 8D. Sau cải tiến Cpk tăng từ 1.16 lên 1.91, PFMEA và kế hoạch kiểm soát được sửa đổi. Đây là tình huống giả định dùng cho đào tạo.
Đây là kịch bản giả định dùng cho mục đích đào tạo. Công ty, sản phẩm và số liệu đều là giả định; giá trị đo được tạo bằng số ngẫu nhiên với seed cố định.
Tình huống hôm nay
Góc nhìn của bài: nối các Core Tool thành một dòng, bắt đầu từ PFMEA, qua kế hoạch kiểm soát, MSA, SPC đến hành động khắc phục và sửa đổi tài liệu
- Công ty Hanbit Autotech (giả định) gia công giá đỡ kẹp phanh và đã được chứng nhận IATF 16949. Nhân sự 180 người (ví dụ).
- Đối tượng là công đoạn 30 gia công lỗ bu lông (khoan, doa) của giá đỡ HB-BRK-2026. Đường kính lỗ Ø12.000 ± 0.020 mm là CC do khách hàng chỉ định (đặc tính đặc biệt liên quan an toàn), vị trí 0.05 là SC.
- PFMEA, kế hoạch kiểm soát, MSA và SPC nằm riêng ở từng bộ phận, nên khi biểu đồ kiểm soát có bất thường thì không nối ngay được tới dòng PFMEA và hạng mục kế hoạch kiểm soát cần sửa.
- Trưởng phòng chất lượng phụ trách; mục tiêu là nối năm công cụ bằng cùng một mã, và khi có bất thường thì đi hết một vòng đến sửa đổi tài liệu.
Bước 1: PFMEA (7 bước AIAG-VDA)
- Làm lần lượt: 1 hoạch định và chuẩn bị (phạm vi: công đoạn 30) → 2 phân tích cấu trúc (bước công đoạn, yếu tố công việc 4M) → 3 phân tích chức năng (chức năng tạo đường kính và vị trí) → 4 phân tích sai lỗi (chuỗi ảnh hưởng, dạng sai lỗi, nguyên nhân) → 5 phân tích rủi ro (S, O, D và AP) → 6 tối ưu hóa → 7 lập tài liệu kết quả.
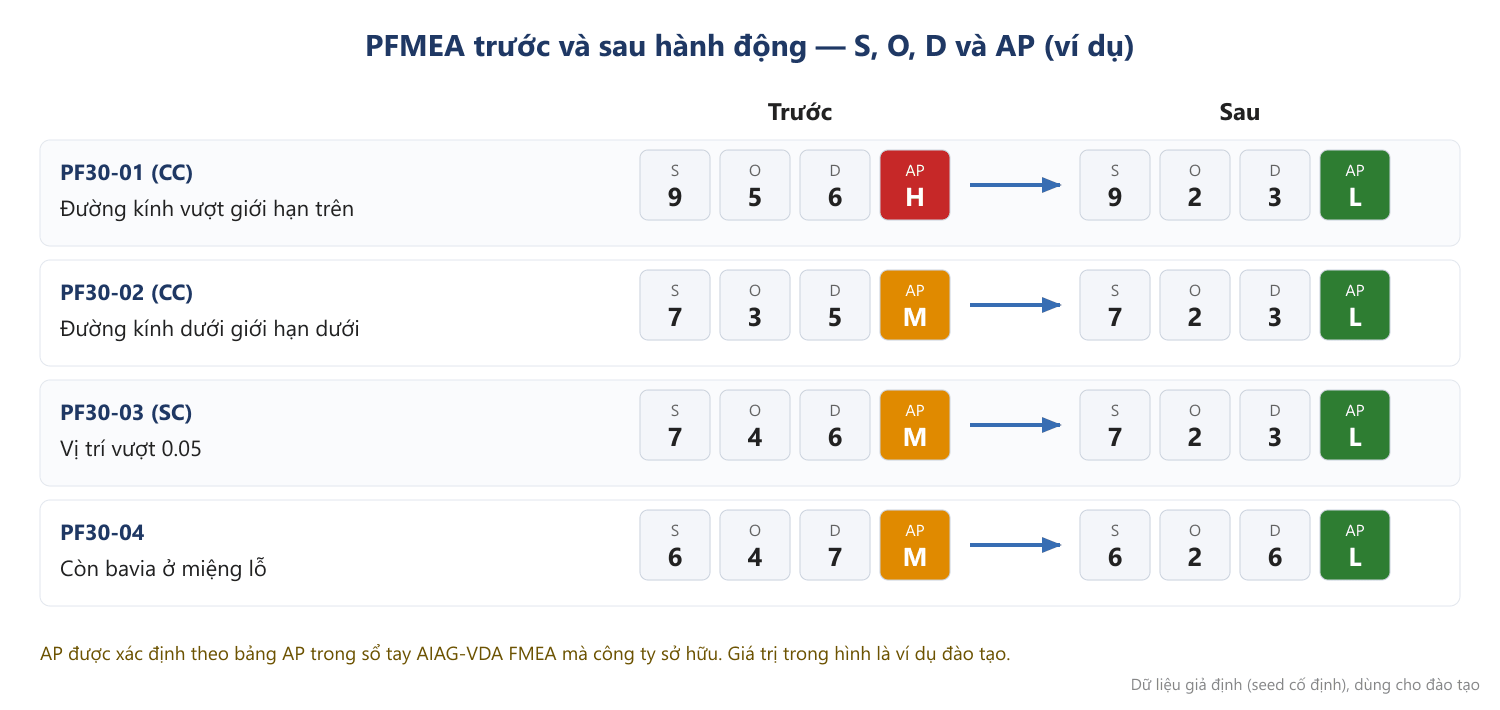
- Kết quả bước 4 và 5 như dưới đây. AP được xác định theo bảng AP trong sổ tay AIAG-VDA FMEA mà công ty sở hữu (không đăng bảng; giá trị là ví dụ).
| Dòng PFMEA | Dạng sai lỗi | Đặc tính đặc biệt | Nguyên nhân | S | O | D | AP |
|---|---|---|---|---|---|---|---|
| PF30-01 | Đường kính vượt giới hạn trên | CC | Mòn mũi doa (không có tiêu chí thay) | 9 | 5 | 6 | H |
| PF30-02 | Đường kính dưới giới hạn dưới | CC | Nhập sai giá trị bù sau khi thay dao | 7 | 3 | 5 | M |
| PF30-03 | Vị trí vượt 0.05 | SC | Phoi kẹt ở mặt chuẩn đồ gá | 7 | 4 | 6 | M |
| PF30-04 | Còn bavia ở miệng lỗ | Mòn mũi khoan | 6 | 4 | 7 | M |
- PF30-01 có AP H nên cần hành động. Hành động đặt ra (quản lý tuổi thọ dụng cụ) được chốt sau khi 8D xác nhận căn cứ (bước 6).
Bước 2: Kế hoạch kiểm soát (truy vết dòng PFMEA)
- Mỗi đặc tính trong kế hoạch kiểm soát ghi mã dòng PFMEA, để tìm ngược được nguyên nhân nào được chặn bằng biện pháp kiểm soát nào.
| Mã đặc tính | Đặc tính | Đặc tính đặc biệt | Đo | Mẫu, tần suất (Rev.2) | Phương pháp kiểm soát | Dòng PFMEA |
|---|---|---|---|---|---|---|
| CP30-01 | Đường kính lỗ Ø12.000±0.020 | CC | Panme khí | 5 chiếc, mỗi 2 giờ | Biểu đồ X̄-R | PF30-01, 02 |
| CP30-02 | Vị trí 0.05 | SC | Máy đo 3 chiều | 1 chiếc mỗi ca | Phiếu ghi đo | PF30-03 |
| CP30-05 | Bavia miệng lỗ | Mắt thường | 5 chiếc, mỗi 2 giờ | Phiếu kiểm tra | PF30-04 |
Bước 3: MSA (Gage R&R, ANOVA)
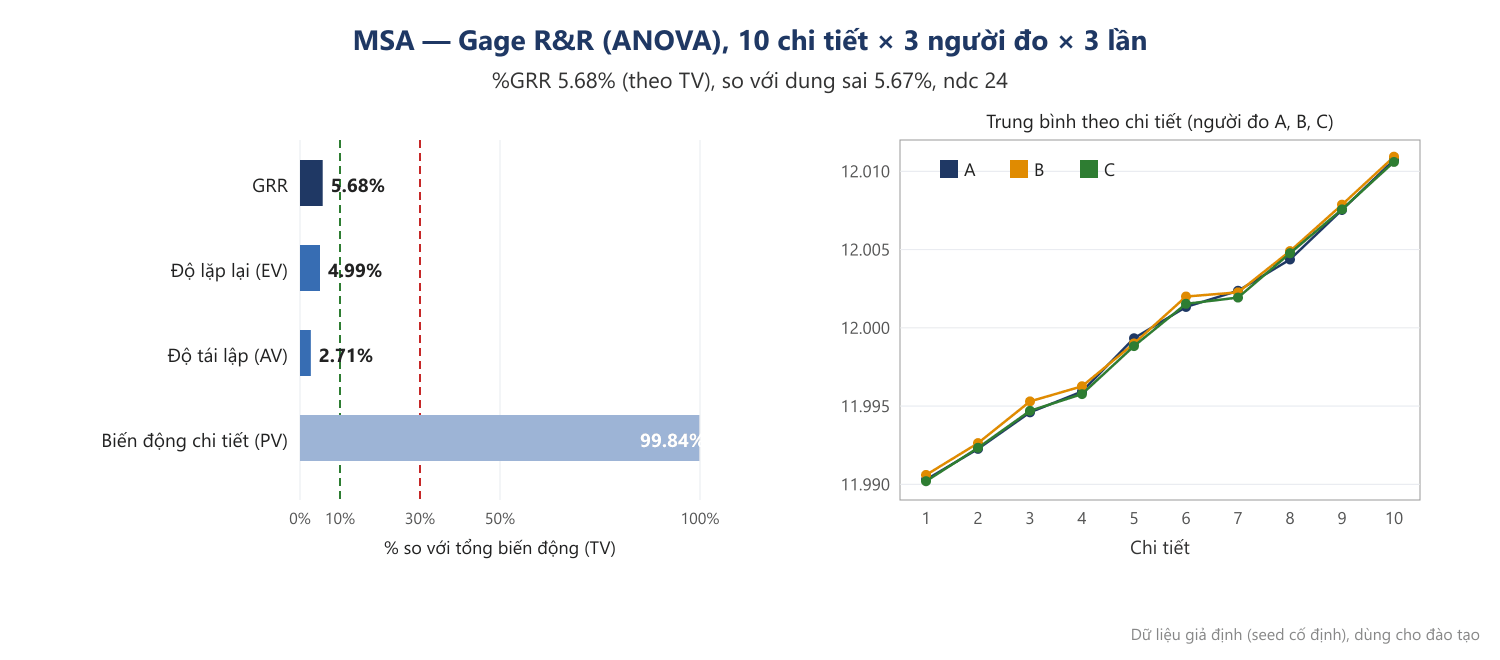
- Muốn tin biểu đồ kiểm soát thì trước hết phải tin phép đo. Công ty đo bằng panme khí 10 chi tiết × 3 người đo × 3 lần và tách biến động bằng ANOVA.
- Tương tác (chi tiết × người đo) có p = 0.603, không có ý nghĩa nên được gộp vào độ lặp lại.
- Kết quả: %GRR 5.68% (theo tổng biến động; so với dung sai 5.67%), độ lặp lại 4.99%, độ tái lập 2.71%, ndc 24. Đạt tiêu chí (%GRR dưới 10%, ndc từ 5 trở lên) nên hệ thống đo được chấp nhận.
Bước 4: SPC (biểu đồ X̄-R)
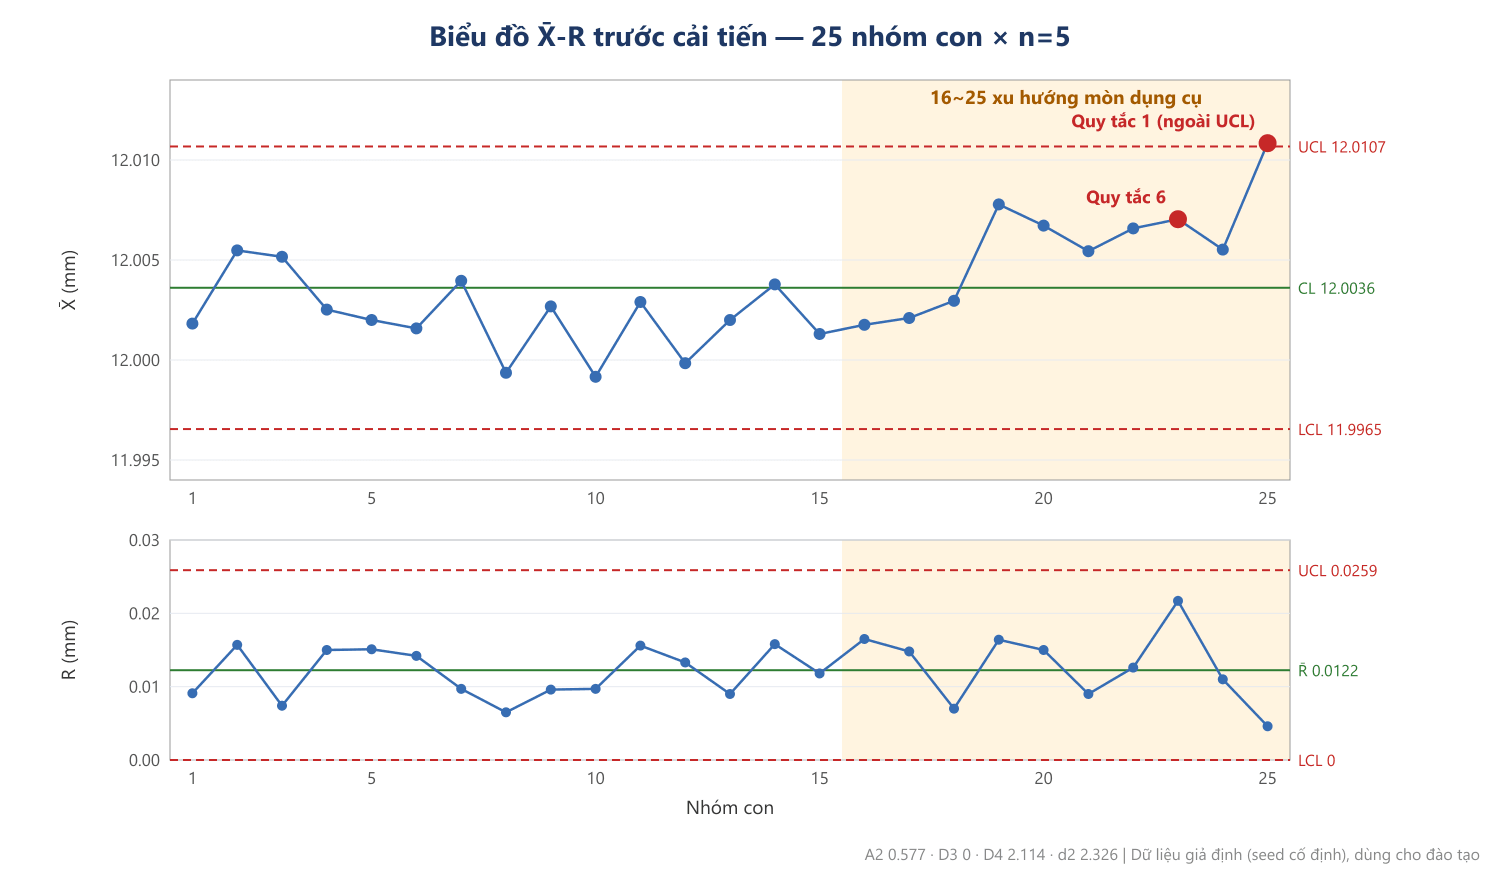
- Lấy 5 chiếc mỗi 2 giờ, được 25 nhóm con. Hằng số cho cỡ nhóm con 5: A2 0.577, D3 0, D4 2.114, d2 2.326.
- X̄̄ 12.0036, R̄ 0.0122 → biểu đồ X̄ UCL 12.0107, LCL 11.9965; biểu đồ R UCL 0.0259, LCL 0.
- Quy tắc bất thường (Nelson 1~6, 9 điểm liên tiếp một phía, 6 điểm tăng hoặc giảm) được đánh giá tự động.
- Nhóm con 23: quy tắc 6 (4 trong 5 điểm ngoài 1σ, cùng một phía), là cảnh báo.
- Nhóm con 25: quy tắc 1 (ngoài UCL), là mất kiểm soát.
- Nhóm con 1~15 không có tín hiệu, biểu đồ R cũng không có điểm ngoài giới hạn. Độ phân tán giữ nguyên còn trung bình tăng dần, nên được xem là xu hướng mòn dụng cụ ở 16~25.
- Không có giá trị ngoài quy cách (lớn nhất 12.0184 mm). Mất kiểm soát là tín hiệu báo sớm khi sản phẩm vẫn còn trong quy cách.
Bước 5: Năng lực quá trình, Cp và Cpk so với Pp và Ppk
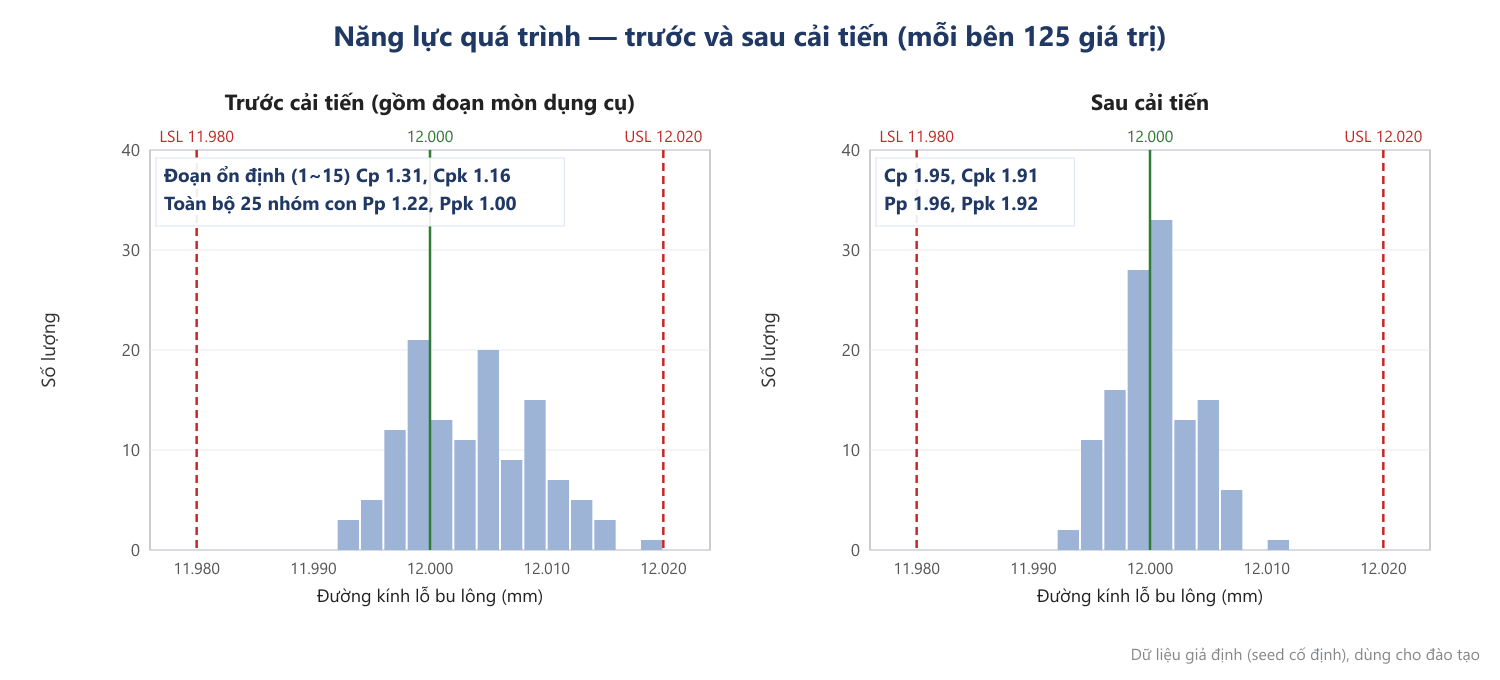
- Cp, Cpk tính ở đoạn ổn định (nhóm con 1~15) với σ trong nhóm (R̄/d2 = 0.0051): Cp 1.31, Cpk 1.16.
- Pp, Ppk tính cho toàn bộ 25 nhóm con với độ lệch chuẩn mẫu (0.0055): Pp 1.22, Ppk 1.00.
- Ppk thấp hơn Cpk vì xu hướng mòn làm tăng tổng độ phân tán. Ngay cả đoạn ổn định cũng chỉ có Cpk 1.16, chưa đạt mục tiêu 1.33, nên chỉ loại bỏ xu hướng là chưa đủ. Với quá trình chưa ổn định, đánh giá bằng Pp và Ppk thay cho Cpk.
Bước 6: Hành động khắc phục 8D
- D1 Nhóm: trưởng phòng chất lượng (trưởng nhóm), tổ trưởng sản xuất, phụ trách dụng cụ, bảo trì thiết bị và phòng đo.
- D2 Vấn đề: nhóm con 25 trên biểu đồ X̄ của đường kính CC mất kiểm soát, trung bình tăng dần ở 16~25.
- D3 Biện pháp tạm thời: dừng máy, cách ly và đo toàn bộ hàng sản xuất từ nhóm con 16 (ngoài quy cách 0, ví dụ), thay mũi doa, chạy lại sau khi đo và duyệt 3 chiếc đầu.
- D4 Nguyên nhân gốc: phát sinh do không có tiêu chí thay mũi doa, người vận hành thay theo kinh nghiệm (dùng trung bình khoảng 2300 chiếc, ví dụ). Lọt qua do biểu đồ kiểm soát chỉ được ghi chép mà không đánh giá quy tắc bất thường, chu kỳ đo 2 giờ.
- D5 Biện pháp lâu dài: thay dao sau 1500 chiếc (khóa bằng bộ đếm) và giá trị bù mòn, đánh giá tự động quy tắc bất thường, đo 5 chiếc mỗi 50 chiếc, thổi khí tự động cho đồ gá và cảm biến định vị (chống sai lỗi).
- D6 Xác nhận hiệu quả: kiểm tra bằng 25 nhóm con sau khi áp dụng biện pháp (bước 7 dưới đây).
- D7 Ngăn tái diễn: sửa đổi PFMEA và kế hoạch kiểm soát, sửa hướng dẫn công việc và danh mục kiểm tra xác nhận thiết lập, nhân rộng sang công đoạn 40 dùng cùng mũi doa.
- D8 Kết thúc: báo cáo trong xem xét của lãnh đạo và thêm tỷ lệ tuân thủ tuổi thọ dụng cụ vào chỉ số mục tiêu.
Bước 7: Xác nhận sau cải tiến (25 nhóm con)
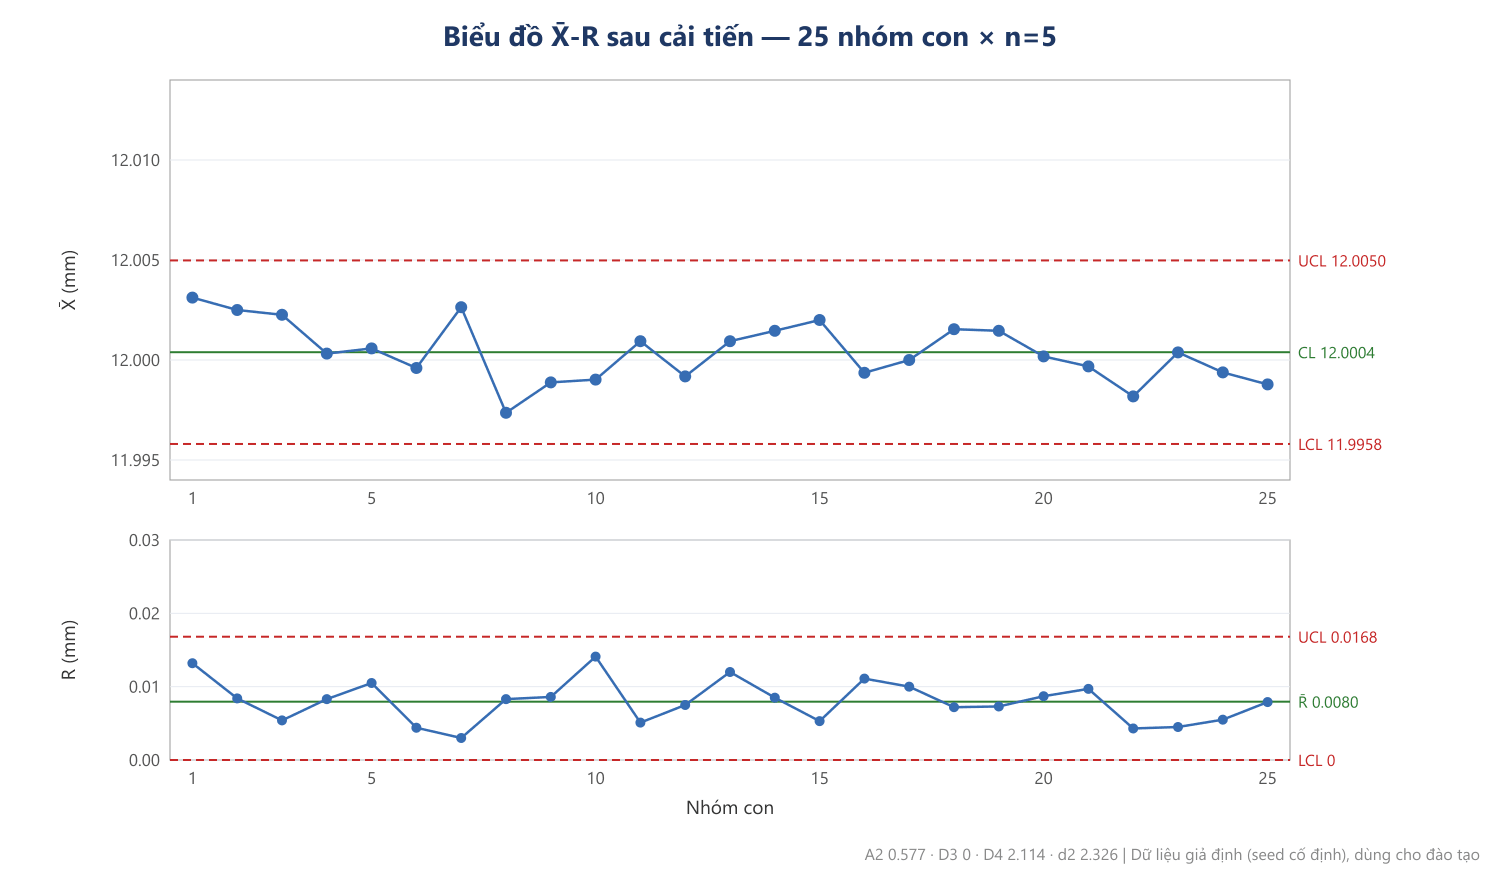
- X̄̄ 12.0004, R̄ 0.0080 → UCL 12.0050, LCL 11.9958; biểu đồ R UCL 0.0168. 0 tín hiệu quy tắc.
- Cp 1.95, Cpk 1.91 (Pp 1.96, Ppk 1.92). Vượt mục tiêu Cpk từ 1.33 trở lên.
Bước 8: Sửa đổi PFMEA và kế hoạch kiểm soát
- Đưa kết quả tối ưu hóa ở bước 6 của PFMEA vào và đánh giá lại O, D. AP chuyển từ H 1, M 3 thành L 4 (ví dụ).
- Kế hoạch kiểm soát được sửa từ Rev.2 lên Rev.3.
- CP30-01: tần suất mỗi 2 giờ → 5 chiếc mỗi 50 chiếc, phương pháp "ghi chép" → đánh giá quy tắc bất thường, kế hoạch ứng phó thêm "dừng máy, cách ly và đo toàn bộ hàng từ lần đo trước, kiểm tra dụng cụ".
- Thêm CP30-03: tuổi thọ mũi doa và mũi khoan 1500 chiếc (bộ đếm gia công, mỗi chu kỳ) → PF30-01, 04.
- Thêm CP30-04: cảm biến định vị đồ gá (toàn bộ, chống sai lỗi) → PF30-03.
- Như vậy một bất thường đã đi từ dòng PFMEA → hạng mục kế hoạch kiểm soát → phép đo → biểu đồ kiểm soát → hành động khắc phục rồi quay lại PFMEA, hoàn tất một vòng.
Điều khoản liên quan (số và ý chính)
- Theo IATF 16949:2016: 8.3.3.3 quản lý đặc tính đặc biệt, 8.5.1.1 kế hoạch kiểm soát, 7.1.5.1.1 phân tích hệ thống đo lường, 9.1.1.1 giám sát và đo lường quá trình sản xuất (nghiên cứu quá trình), 9.1.1.2 xác định công cụ thống kê, 10.2.3 giải quyết vấn đề, 10.2.4 chống sai lỗi, 8.5.1.3 kiểm tra xác nhận thiết lập công việc. Tên điều khoản và câu yêu cầu cần đối chiếu với bản gốc tiêu chuẩn công ty sở hữu. eiso không đăng nguyên văn tiêu chuẩn.
- Sổ tay tham chiếu: sổ tay AIAG-VDA FMEA, kế hoạch kiểm soát AIAG ấn bản 1 (2024), MSA ấn bản 4, AIAG & VDA SPC ấn bản 1 (2026). Nếu có yêu cầu riêng của khách hàng (CSR) thì tiêu chí (%GRR, ndc, Cpk) theo CSR trước.
Làm như thế này trên eiso
Core Tool IATF 16949 chạy trên Không gian làm việc của công ty và Quản lý dữ liệu vận hành, và mở cho sản phẩm có tiêu chuẩn vận hành là IATF 16949 trong danh mục sản phẩm. Quyền ghi mở bằng quyền sử dụng vận hành IATF 16949 của quản trị viên không gian làm việc.
- Các thẻ: Bảng điều khiển, Giai đoạn thiết kế (A1–A13), Giai đoạn sản xuất (B1–B7), Truy xuất và Cài đặt.
- A4, A7 FMEA: ghi chuỗi sai lỗi và S, O, D thì hệ thống tính AP và RPN (tham khảo). Bảng tra AP do công ty nhập vào Cài đặt theo sổ tay mình sở hữu (eiso không có sẵn bảng).
- A8, A9 Kế hoạch kiểm soát: tạo bản nháp kế hoạch kiểm soát từ PFMEA, mỗi đặc tính nối với dòng FMEA, thiết bị đo, loại biểu đồ kiểm soát và cỡ mẫu; tiếp nối sang B1 Kế hoạch kiểm soát sản xuất loạt.
- A10 MSA ban đầu và B3 MSA định kỳ: Gage R&R theo phương pháp trung bình và khoảng hoặc ANOVA, nghiên cứu loại 1, độ chệch, độ tuyến tính, độ ổn định và phân tích mức độ đồng nhất cho dữ liệu thuộc tính. Tiêu chí mặc định %GRR 10% và 30%, ndc 5, có thể đổi trong Cài đặt. Khi hệ thống đo không đạt, kế hoạch kiểm soát dùng thiết bị đó hiện "cần xem xét".
- B2 SPC: biểu đồ X̄-R, I-MR, EWMA, CUSUM và quy tắc bất thường (mặc định Nelson 1~6, 9 điểm liên tiếp, xu hướng 6 điểm, đổi trong Cài đặt), năng lực quá trình (mặc định Cpk 1.33 cho sản xuất loạt, chưa ổn định thì đánh giá bằng Ppk).
- B5 Quản lý thay đổi và B6, B7 Cập nhật và phản hồi: khi phê duyệt yêu cầu thay đổi, hoặc khi Quản lý dữ liệu vận hành có khiếu nại khách hàng hay hành động khắc phục được đóng, kế hoạch kiểm soát và FMEA liên quan hiện "cần xem xét". Thẻ Truy xuất cho thấy một đặc tính đặc biệt nối với dòng FMEA, hạng mục kế hoạch kiểm soát và MSA nào.
- Báo cáo 8D viết ở thẻ phản hồi khách hàng của Quản lý dữ liệu vận hành, nối với khiếu nại khách hàng hoặc sản phẩm không phù hợp; từ phân tích nguyên nhân đến phê duyệt đóng thì ghi ở Sổ sự không phù hợp, hành động khắc phục.
- Tính toán và đánh giá chỉ để tham khảo, quyết định cuối cùng thuộc về công ty. Tài liệu đã phê duyệt không bị sửa mà chuyển sang phiên bản mới, lịch sử được giữ lại.
Hãy tự kiểm tra công ty của bạn
- □ Mọi dòng PFMEA đều có S, O, D và AP; AP H có hành động, người phụ trách và thời hạn
- □ Mỗi đặc tính trong kế hoạch kiểm soát ghi mã dòng PFMEA
- □ CC và SC được ký hiệu giống nhau trên bản vẽ, PFMEA và kế hoạch kiểm soát
- □ Mọi thiết bị đo ghi trong kế hoạch kiểm soát đều có kết quả MSA (%GRR, ndc)
- □ Quy tắc bất thường của biểu đồ kiểm soát và kế hoạch ứng phó (ai, làm gì) đã được quy định
- □ Đặc tính quá trình như tuổi thọ dụng cụ, kiểm tra xác nhận thiết lập cũng có trong kế hoạch kiểm soát
- □ Cpk xem ở đoạn ổn định, Pp và Ppk xem trên toàn bộ dữ liệu, tách riêng
- □ Hành động khắc phục (8D) ghi nguyên nhân gốc tách thành phát sinh và lọt qua
- □ Xác nhận hiệu quả bằng đủ số nhóm con (ví dụ 25) và có hồ sơ
- □ Sau khắc phục, hoàn tất sửa đổi PFMEA, kế hoạch kiểm soát và nhân rộng
Chi phí
Số tiền có trong Hướng dẫn chi phí eiso. Quyền sử dụng vận hành hệ thống quản lý được cấp theo từng tiêu chuẩn, và Core Tool IATF 16949 được dùng trong quyền đó.
Xem thêm
※ Bài viết này là ví dụ do AI soạn với một công ty giả định để giới thiệu các tính năng của eiso, sau đó người phụ trách Agent kiểm tra rồi đăng. Tên công ty và tên người là tên giả định (dạng Nguyễn Văn A) và không liên quan đến công ty hay cuộc đánh giá chứng nhận thực tế nào. Các con số chỉ là ví dụ; hãy đối chiếu điều khoản tiêu chuẩn và quy định pháp luật với bản gốc. Agent soạn tài liệu bằng AI AX và không bảo đảm kết quả chứng nhận. Phát triển tài liệu đến mức đạt chứng nhận là vai trò của quý công ty.
