가상의 회사가 eiso 기능으로 자료를 찾고, 경영시스템 문서를 만들고, 운영 기록을 남기고, 현장 교육을 한 예시를 업종·표준·규모별로 보여 드립니다. 날마다 사례의 주제(각도)가 바뀌며, 모두 12가지입니다.
정보 수집으로 근거 찾기 · 처음 구축하는 문서 체계 · 절차서 한 건 만들기 · 작성 지시문·참조 자료로 품질 높이기 · 관련 서식과 작성 예시 · 완성도 점검 결과로 다듬기 · 표준별 문서를 하나로 통합 · 개정판에 맞춰 문서 고치기 · 운영 20단계(두 갈래)로 한 해 운영하기 · 부적합 바로잡기 · 문서를 현장에 알리는 교육 자료 · 수립에서 운영까지 한 흐름.
글마다 화면 칸에 무엇을 적었는지, 결과물 엿보기, 더 좋은 결과를 얻는 요령, 「우리 회사도 점검해 보십시오」가 있어서 그대로 따라 해 볼 수 있습니다. 아래에서 표준·규모·업종을 골라 볼 수 있습니다.
- 사례는 AI가 그날의 이슈(표준 개정 일정·기념일·요일별 주제)와 에이전트가 정리해 온 경영시스템 자료를 바탕으로 쓰고, 에이전트 담당자가 확인한 뒤 올립니다.
- 회사·사람 이름은 역사 인물에서 빌린 가상의 것이며 실제 회사·인증 심사와 관계가 없습니다. 수치는 예시이고, 표준 조항·법규는 원문으로 확인하십시오.
- 에이전트는 문서를 AI AX로 작성해 드릴 뿐, 인증 결과를 보장하지 않습니다. 문서를 인증을 받을 수준으로 다듬는 일은 귀사의 몫입니다. 사례 속 문서는 회사가 eiso 기능으로 직접 만들고 스스로 검토·승인한 것으로 그렸습니다.
- 어디서 시작할지는 경영시스템 수립 안내와 경영시스템 운영 안내, 결과물 모양은 경영시스템 수립 예시·운영 단계 예시에서 보실 수 있습니다.
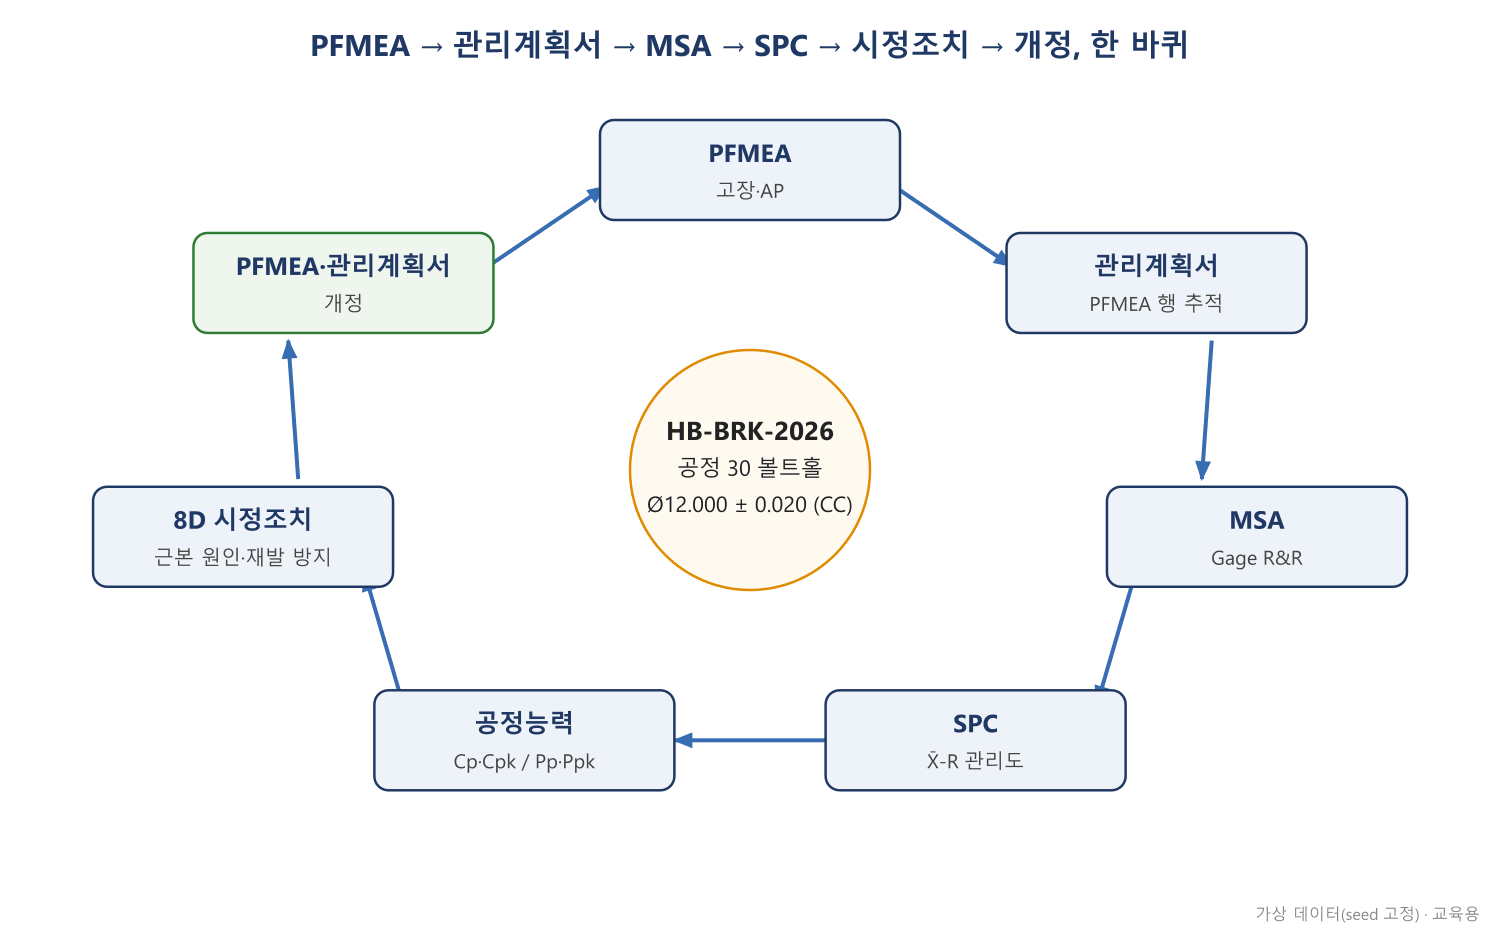
(주)한빛오토텍(가상): IATF 16949 PFMEA → 관리계획서 → MSA → SPC → 8D, 볼트홀 공구 마모를 한 바퀴로 바로잡기
브레이크 캘리퍼 브래킷 볼트홀(CC)의 PFMEA·관리계획서를 같은 번호로 잇고, MSA(%GRR 5.68%)로 측정을 확인한 뒤 X̄-R 관리도에서 공구 마모 추세를 잡아 8D 로 고쳤습니다. 개선 뒤 Cpk 는 1.16 에서 1.91 이 되었고 PFMEA·관리계획서를 개정했습니다. 교육용 가상 사례입니다.
본 사례는 교육 목적의 가상 시나리오입니다. 회사·제품·수치는 모두 지어낸 것이며, 측정값은 정해 둔 난수(seed)로 만들었습니다.
오늘의 상황
글의 각도: Core Tool 을 하나의 흐름으로 잇기, PFMEA 에서 시작해 관리계획서·MSA·SPC 를 거쳐 시정조치와 문서 개정까지
- (주)한빛오토텍(가상)은 브레이크 캘리퍼 브래킷을 가공하는 IATF 16949 인증 회사입니다. 인원 180명(예시).
- 대상은 브래킷 HB-BRK-2026 의 공정 30 볼트홀 가공(드릴·리머)입니다. 볼트홀 직경 Ø12.000 ± 0.020 mm 는 고객이 정한 CC(안전 관련 특별특성), 위치도 0.05 는 SC 입니다.
- PFMEA·관리계획서·MSA·SPC 가 부서마다 따로 있어, 관리도에 이상이 보여도 어느 PFMEA 줄과 관리계획서 항목을 고쳐야 하는지 바로 이어지지 않았습니다.
- 품질팀장이 추진을 맡았고, 목표는 같은 번호로 다섯 도구를 잇고, 이상이 생기면 문서 개정까지 한 바퀴 돌리는 것이었습니다.
1단계: PFMEA(AIAG-VDA 7단계)
- 1 계획·준비(범위: 공정 30) → 2 구조분석(공정 단계·작업 요소 4M) → 3 기능분석(직경·위치도를 만드는 기능) → 4 고장분석(고장영향·고장형태·고장원인 사슬) → 5 리스크분석(S·O·D, AP) → 6 최적화 → 7 결과 문서화 차례로 했습니다.
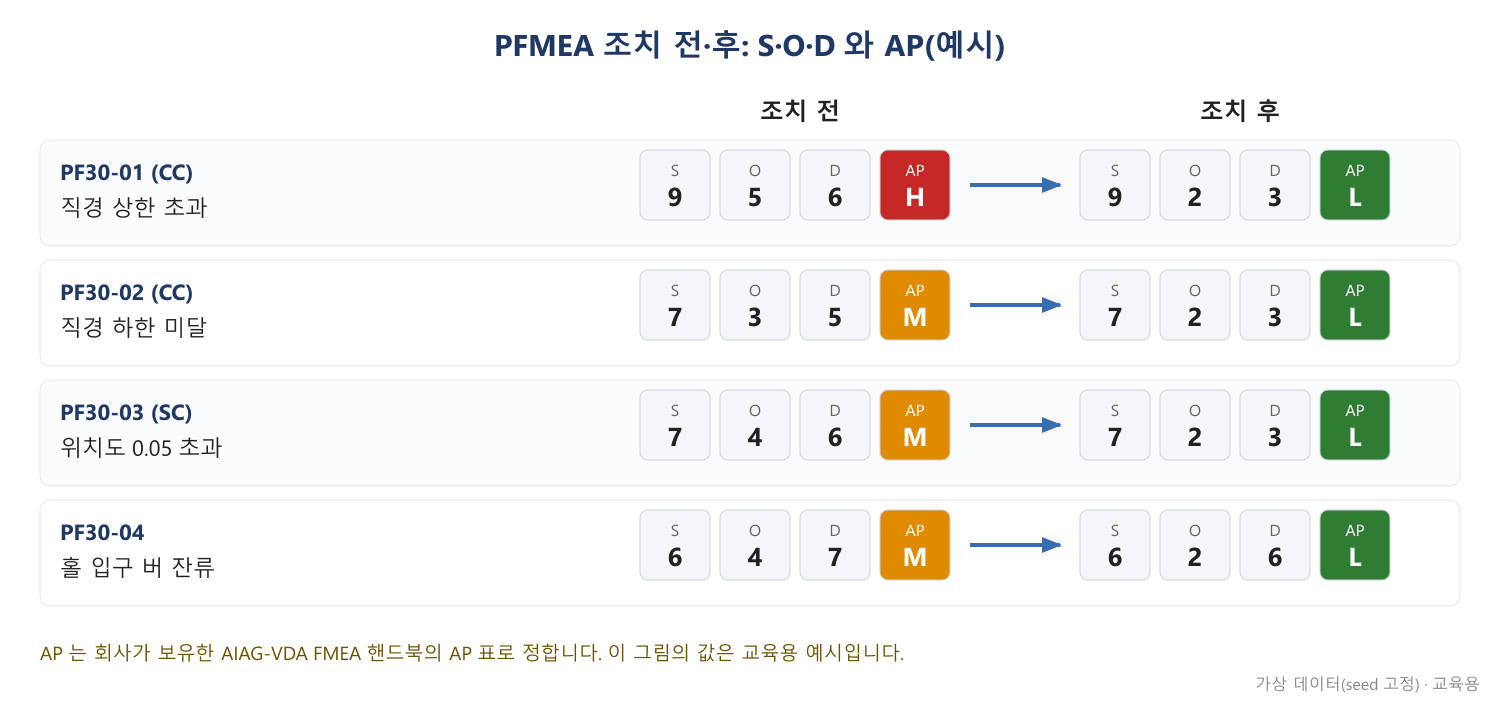
- 4·5단계 결과는 아래와 같습니다. AP 는 회사가 보유한 AIAG-VDA FMEA 핸드북의 AP 표로 정했습니다(표는 싣지 않습니다. 값은 예시).
| PFMEA 행 | 고장형태 | 특별특성 | 고장원인 | S | O | D | AP |
|---|---|---|---|---|---|---|---|
| PF30-01 | 직경 상한 초과 | CC | 리머 마모(교체 기준 없음) | 9 | 5 | 6 | H |
| PF30-02 | 직경 하한 미달 | CC | 공구 교체 뒤 보정값 입력 오류 | 7 | 3 | 5 | M |
| PF30-03 | 위치도 0.05 초과 | SC | 지그 기준면 칩 끼임 | 7 | 4 | 6 | M |
| PF30-04 | 홀 입구 버 잔류 | 드릴 마모 | 6 | 4 | 7 | M |
- AP H 인 PF30-01 은 조치가 필요합니다. 이때 세운 조치(공구 수명 관리)는 8D 에서 근거를 확인한 뒤 확정했습니다(6단계).
2단계: 관리계획서(PFMEA 행 추적)
- 관리계획서의 특성마다 PFMEA 행 번호를 적어, 어느 고장원인을 어떤 관리로 막는지 거꾸로 찾을 수 있게 했습니다.
| 특성 번호 | 특성 | 특별특성 | 측정 | 샘플·빈도(Rev.2) | 관리 방법 | PFMEA 행 |
|---|---|---|---|---|---|---|
| CP30-01 | 볼트홀 직경 Ø12.000±0.020 | CC | 공기 마이크로미터 | 5개·2시간마다 | X̄-R 관리도 | PF30-01, 02 |
| CP30-02 | 위치도 0.05 | SC | 3차원 측정기 | 1개·교대당 | 측정 기록표 | PF30-03 |
| CP30-05 | 홀 입구 버 | 육안 | 5개·2시간마다 | 점검표 | PF30-04 |
3단계: MSA(Gage R&R, ANOVA)
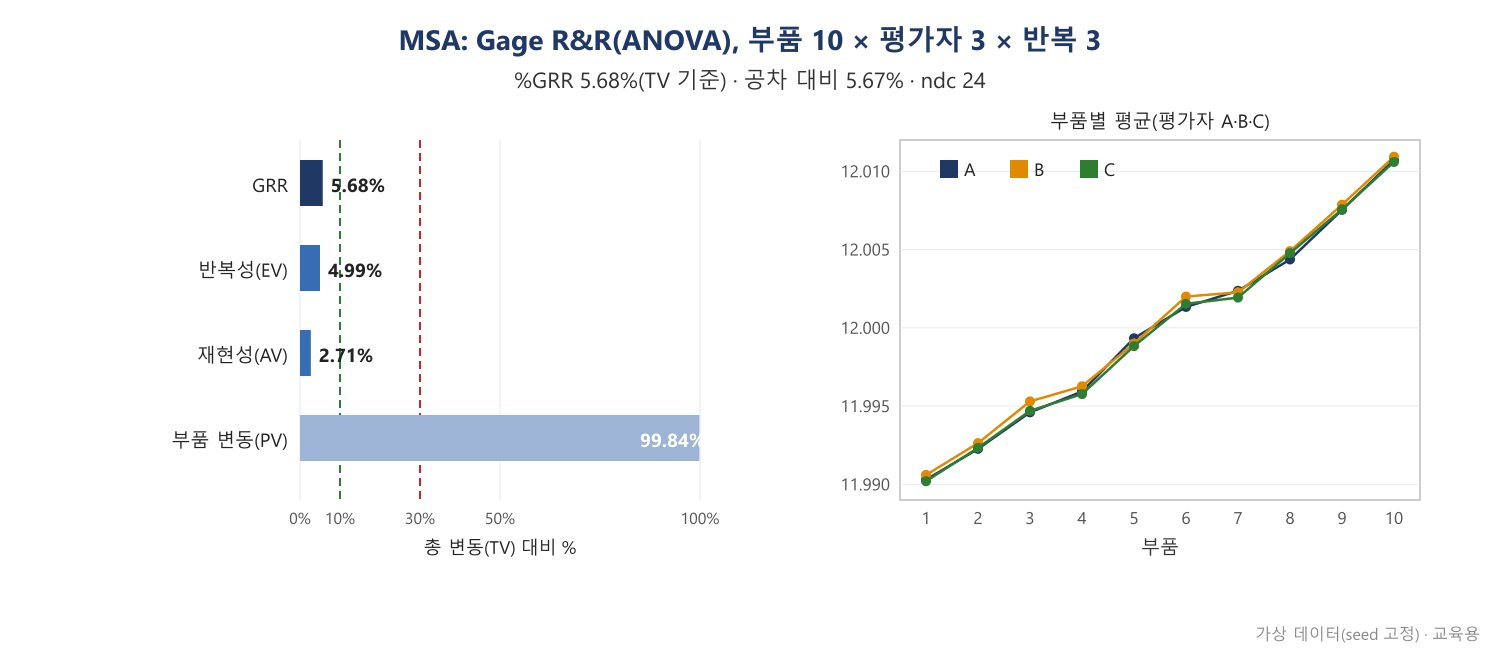
- 관리도를 믿으려면 측정부터 믿어야 합니다. 공기 마이크로미터로 부품 10개 × 평가자 3명 × 반복 3회를 재고 ANOVA 로 나누었습니다.
- 교호작용(부품×평가자)은 p = 0.603 으로 의미가 없어 반복성에 합쳤습니다.
- 결과: %GRR 5.68%(총 변동 기준, 공차 대비 5.67%), 반복성 4.99%, 재현성 2.71%, ndc 24. 기준(%GRR 10% 미만, ndc 5 이상)을 넘어 측정 시스템을 받아들였습니다.
4단계: SPC(X̄-R 관리도)
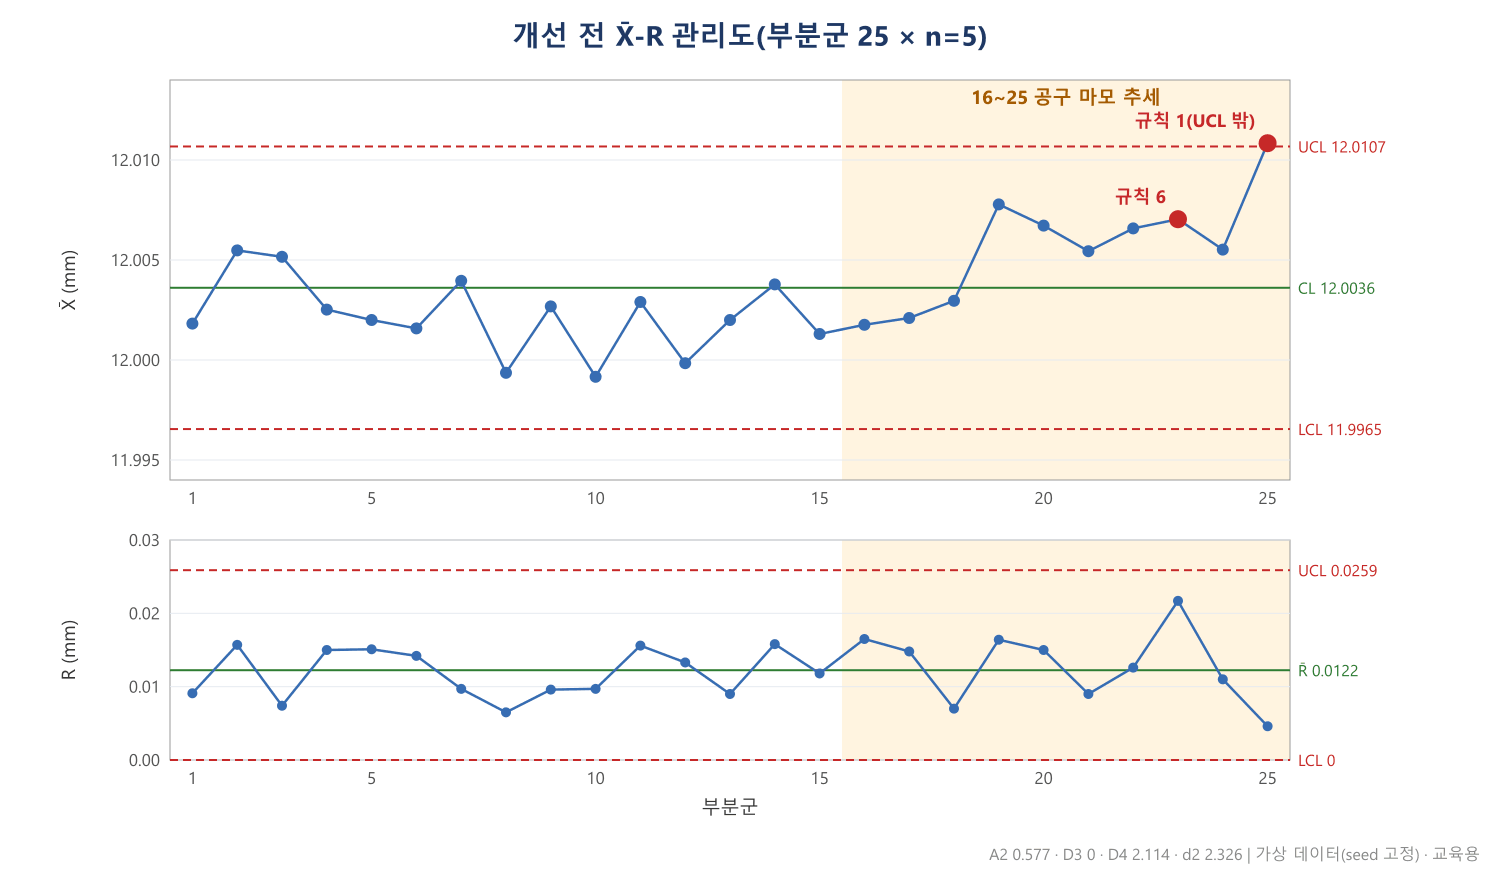
- 2시간마다 5개씩 부분군 25개를 모았습니다. 부분군 크기 5의 상수 A2 0.577, D3 0, D4 2.114, d2 2.326 을 썼습니다.
- X̄̄ 12.0036, R̄ 0.0122 → X̄ 관리도 UCL 12.0107 · LCL 11.9965, R 관리도 UCL 0.0259 · LCL 0.
- 이상 규칙(Nelson 1~6, 한쪽 연속 9점, 증가·감소 6점)을 자동으로 판정했습니다.
- 부분군 23: 규칙 6(5점 가운데 4점이 1σ 밖, 같은 쪽), 경고입니다.
- 부분군 25: 규칙 1(UCL 밖), 관리 이탈입니다.
- 부분군 1~15 에는 신호가 없고, R 관리도에도 이탈이 없습니다. 흩어짐은 그대로인데 평균만 커지는 모양이라 16~25 의 공구 마모 추세로 보았습니다.
- 규격 이탈은 없었습니다(가장 큰 값 12.0184 mm). 관리 이탈은 규격 안에서 먼저 알려 주는 신호입니다.
5단계: 공정능력, Cp·Cpk 와 Pp·Ppk
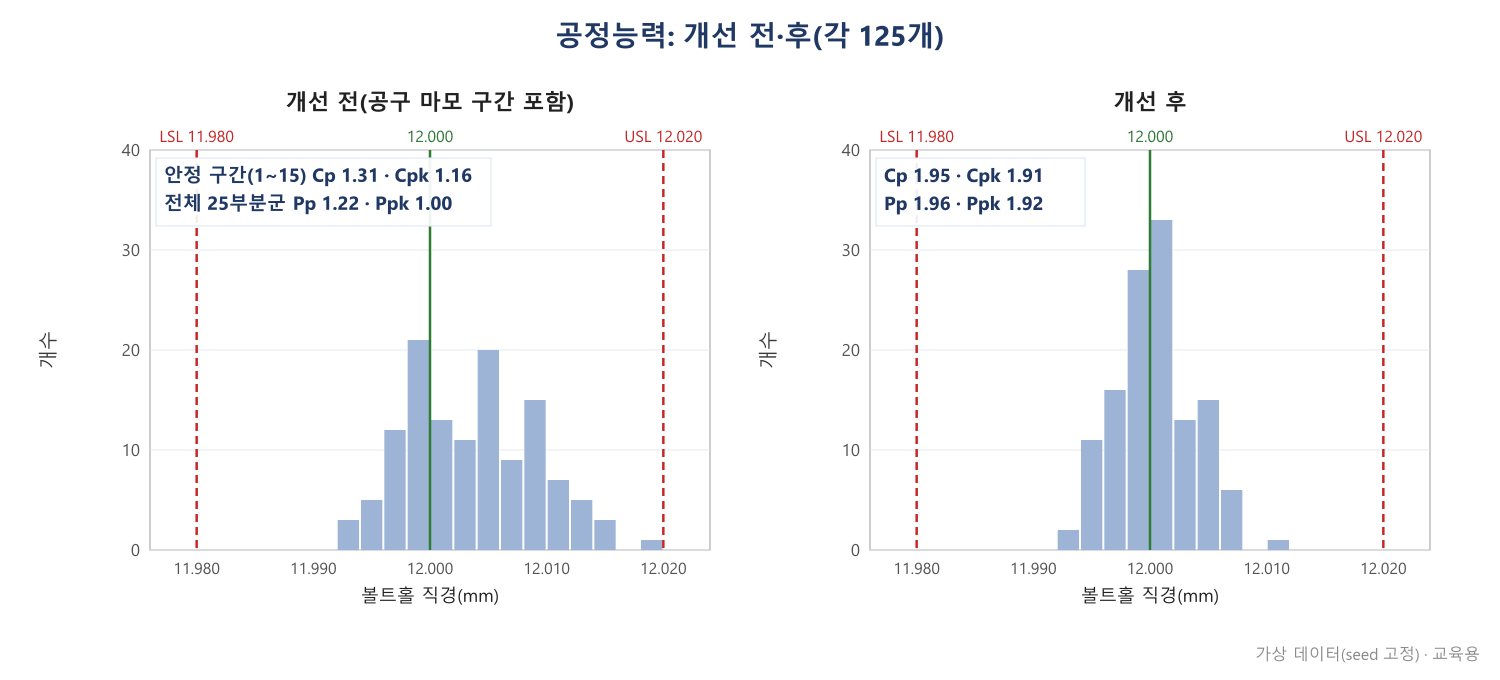
- Cp·Cpk 는 안정된 구간(부분군 1~15)에서 군내 σ(R̄/d2 = 0.0051)로 셉니다: Cp 1.31, Cpk 1.16.
- Pp·Ppk 는 25부분군 전체를 표본표준편차(0.0055)로 셉니다: Pp 1.22, Ppk 1.00.
- Ppk 가 Cpk 보다 낮은 것은 마모 추세가 전체 흩어짐을 키웠기 때문입니다. 안정 구간조차 Cpk 1.16 으로 목표 1.33 에 못 미쳐, 추세만 없애서는 부족하다고 판단했습니다. 안정되지 않은 공정에서는 Cpk 대신 Pp·Ppk 로 판단합니다.
6단계: 8D 시정조치
- D1 팀: 품질팀장(리더), 생산 반장, 공구 담당, 설비 보전, 측정실.
- D2 문제: CC 직경 X̄ 관리도 부분군 25 관리 이탈, 16~25 평균 상승 추세.
- D3 임시 조치: 설비 정지, 부분군 16 이후 생산분 격리·전수 측정(규격 이탈 0, 예시), 리머 교체, 첫 3개 측정 승인 뒤 재가동.
- D4 근본 원인: 발생은 리머 교체 기준이 없어 작업자 경험으로 바꾼 것(평균 약 2,300개 사용, 예시). 유출은 관리도를 기록만 하고 이상 규칙을 판정하지 않은 것, 측정 주기 2시간.
- D5 영구 대책: 공구 수명 1,500개 교체(카운터 잠금)·마모 보정값, 관리도 이상 규칙 자동 판정, 50개마다 5개 측정, 지그 자동 에어 블로·착좌 센서(실수 방지).
- D6 효과 확인: 대책 뒤 25부분군으로 확인합니다(아래 7단계).
- D7 재발 방지: PFMEA·관리계획서 개정, 작업표준·셋업 검증 체크리스트 개정, 같은 리머를 쓰는 공정 40 에 수평 전개.
- D8 종결: 경영검토 안건으로 보고하고, 공구 수명 준수율을 목표 지표에 더했습니다.
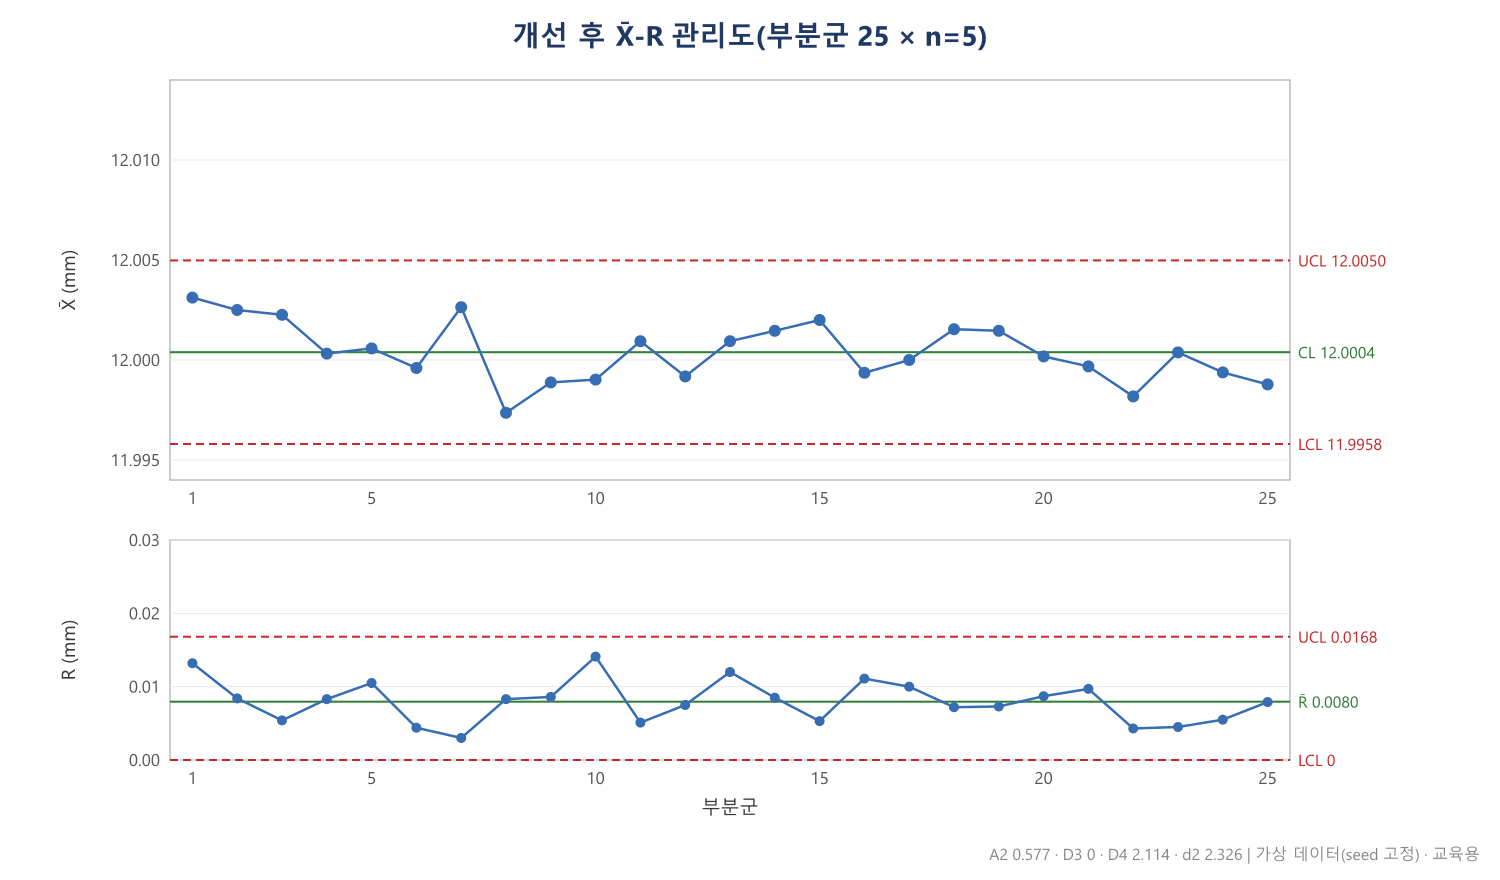
7단계: 개선 후 확인(부분군 25개)
- X̄̄ 12.0004, R̄ 0.0080 → UCL 12.0050 · LCL 11.9958, R 관리도 UCL 0.0168. 규칙 신호 0개.
- Cp 1.95, Cpk 1.91(Pp 1.96, Ppk 1.92). 목표 Cpk 1.33 이상을 넘었습니다.
8단계: PFMEA·관리계획서 개정
- PFMEA 6단계 최적화 결과를 넣어 O·D 를 다시 평가했습니다. AP 는 H 1·M 3 에서 L 4 로 바뀌었습니다(예시).
- 관리계획서는 Rev.2 → Rev.3 으로 개정했습니다.
- CP30-01: 빈도 2시간마다 → 50개마다 5개, 관리 방법 "기록" → 이상 규칙 판정, 대응 계획에 "설비 정지, 직전 측정 뒤 생산분 격리·전수 측정, 공구 점검".
- CP30-03 신설: 리머·드릴 공구 수명 1,500개(가공 수 카운터, 매 사이클) → PF30-01, 04.
- CP30-04 신설: 지그 착좌 센서(전수, 실수 방지) → PF30-03.
- 이렇게 이상 하나가 PFMEA 줄 → 관리계획서 항목 → 측정 → 관리도 → 시정조치 → 다시 PFMEA 로 돌아와 한 바퀴를 마쳤습니다.
관련 조항(번호와 요지)
- IATF 16949:2016 기준 8.3.3.3 특별특성 관리, 8.5.1.1 관리계획서, 7.1.5.1.1 측정 시스템 분석, 9.1.1.1 제조 공정의 모니터링·측정(공정 연구), 9.1.1.2 통계 도구 정하기, 10.2.3 문제 해결, 10.2.4 실수 방지, 8.5.1.3 작업 셋업 검증. 조항 제목과 요구 문장은 회사가 보유한 표준 원문과 대조하십시오. eiso 는 표준 원문을 싣지 않습니다.
- 매뉴얼은 AIAG-VDA FMEA 핸드북, AIAG 관리계획서 1판(2024), MSA 4판, AIAG & VDA SPC 1판(2026)을 기준으로 했습니다. 판정 기준값(%GRR·ndc·Cpk)은 고객 특정 요구(CSR)가 있으면 그것이 먼저입니다.
eiso 에서 이렇게 하세요
IATF 16949 Core Tool 은 회사 작업공간과 운용 데이터 관리 위에서 동작하고, 제품 마스터에서 운영 표준으로 IATF 16949 를 고른 제품에서 열립니다. 쓰기는 작업공간 관리자의 IATF 16949 운영 이용권으로 열립니다.
- 탭은 대시보드 · 설계단계(A1~A13) · 제조단계(B1~B7) · 추적성 · 설정입니다.
- A4·A7 FMEA: 고장 사슬과 S·O·D 를 적으면 AP 와 RPN(참고)을 계산합니다. AP 조회표는 회사가 보유한 핸드북을 보고 설정에 넣습니다(eiso 에 표가 들어 있지 않습니다).
- A8·A9 관리계획서: PFMEA 에서 관리계획서 초안을 만들고, 특성마다 FMEA 행·측정 장비·관리도 종류·샘플 수를 잇습니다. B1 양산 관리계획서로 이어집니다.
- A10 초기 MSA·B3 정기 MSA: 평균-범위법·ANOVA Gage R&R, 유형 1, 편의·선형성·안정성, 계수형 일치 분석. 기본 기준은 %GRR 10%·30%, ndc 5 이고 설정에서 바꿉니다. 측정 시스템이 불가로 나오면 그 장비를 쓰는 관리계획서에 "검토 필요"가 뜹니다.
- B2 SPC: X̄-R·I-MR·EWMA·CUSUM 관리도와 이상 규칙(기본 Nelson 1~6, 연속 9점·추세 6점, 설정에서 바꿈), 공정능력(양산 Cpk 1.33 기본, 안정되지 않으면 Ppk 로 판단).
- B5 변경관리·B6·B7 갱신·피드백: 변경요청을 승인하거나 운용 데이터 관리에서 고객불만·시정조치 종결이 생기면 이어진 관리계획서·FMEA 에 "검토 필요"가 뜹니다. 추적성 탭에서 특별특성 하나가 어느 FMEA 줄·관리계획서 항목·MSA 와 이어지는지 봅니다.
- 8D 보고서는 운용 데이터 관리의 고객 대응 탭에서 고객 클레임이나 부적합품과 이어 쓰고, 원인분석부터 종결 승인까지는 부적합·시정조치 대장에 남깁니다.
- 계산과 판정은 참고용이며 최종 판단은 회사가 합니다. 승인한 문서는 고치지 않고 새 버전으로 바뀌며 이력이 남습니다.
우리 회사도 점검해 보세요
- □ PFMEA 의 모든 행에 S·O·D 와 AP 가 있고, AP H 는 조치와 담당·기한이 있다
- □ 관리계획서의 특성마다 PFMEA 행 번호가 적혀 있다
- □ CC·SC 가 도면·PFMEA·관리계획서에 같은 기호로 표시되어 있다
- □ 관리계획서에 적은 측정 장비는 모두 MSA 결과(%GRR·ndc)가 있다
- □ 관리도의 이상 규칙과 대응 계획(누가·무엇을)이 정해져 있다
- □ 공구 수명·셋업 검증 같은 공정특성도 관리계획서에 들어 있다
- □ Cpk 는 안정된 구간에서, Pp·Ppk 는 전체에서 따로 보고 있다
- □ 시정조치(8D)가 근본 원인을 발생과 유출로 나누어 적는다
- □ 효과 확인을 충분한 부분군(예: 25개)으로 하고 기록한다
- □ 시정조치 뒤 PFMEA·관리계획서 개정과 수평 전개까지 마친다
드는 비용
금액은 eiso 비용 안내에 있습니다. 경영시스템 운영 이용권은 표준마다 받으며, IATF 16949 Core Tool 은 그 안에서 씁니다.
함께 보기
※ 이 글은 eiso 기능을 소개하기 위해 AI 가 가상의 회사를 두고 쓴 뒤 에이전트 담당자가 확인해 올린 예시입니다. 회사·사람 이름은 역사 인물에서 빌린 가상의 것이며 실제 회사·인증 심사와 관계가 없습니다. 수치는 예시이고, 표준 조항·법규는 원문으로 확인하세요. 에이전트는 문서의 작성은 AI AX로 하고 인증의 결과도 보장하지 않습니다. 인증 수준으로 문서를 발전시키는 것은 귀사의 역할입니다.
